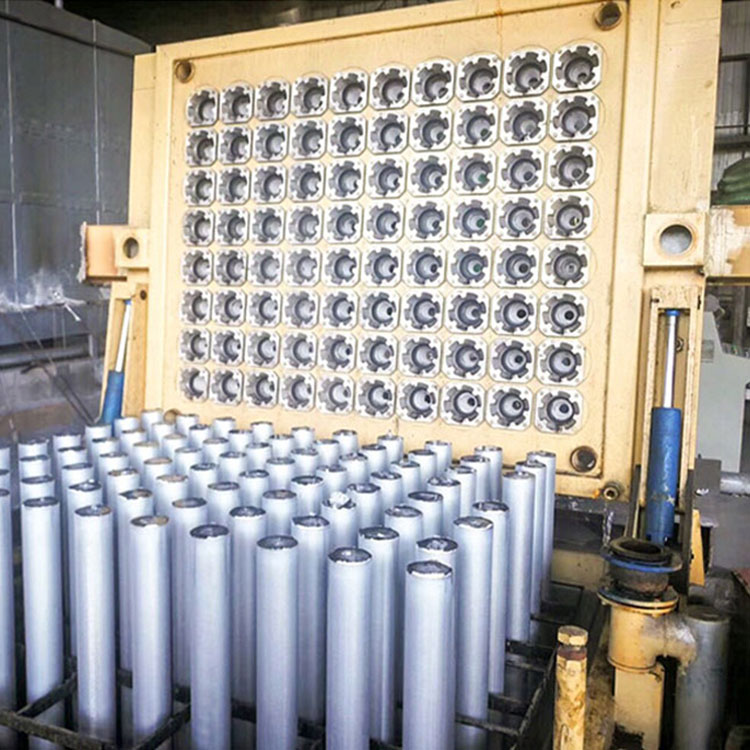
Máquina de fundición de palanquillas con tapa quente
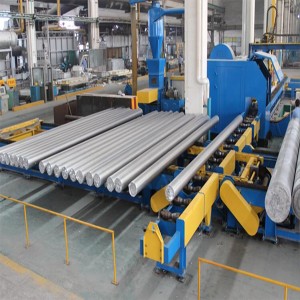
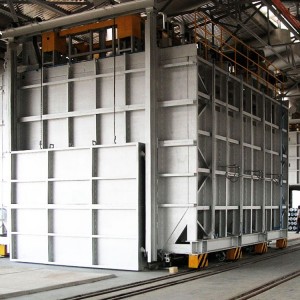
A fundición en quente escóllese cando o acabado superficial e a estrutura interna importan: o nivel de fusión mantense contra o molde polo anel de fundición en quente en lugar de por presión de aire ou aceite, o que proporciona un menisco máis estable e unha cuncha de lingote máis lisa. A máquina está situada augas abaixo doforno de fusión de aluminioetanque de refinación, alimentado a través dunsistema de lavado de cerámica or lavado de distribucióne augas arriba domáquina de corte de palanquillas de aluminioeforno de homoxeneización.
1. Velocidade de fundición axustable de 0 a 250 mm/min con regulación continua, polo que a velocidade pódese adaptar á aliaxe e ao diámetro en lugar de fixala mediante pasos da caixa de cambios.
2. Gama de lingotes de Ø70–406 mm (3–16 polgadas) nunha soa máquina, que abrangue a maioría dos tamaños de lingotes extruídos.
3. A barra de maniquí apunta á posición inicial correcta automaticamente: non hai aliñamento manual ao comezo do lanzamento.
4. Non se require papel de ácido silícico no molde, o que elimina un consumible e un paso de arranque.
5. A mesa de fundición inclínase ata 89° despois da fundición mediante transmisión hidráulica, polo que os lingotes pódense retirar sen un paso de manipulación separado.
6. Sistema antivelocidade instalado xunto co accionamento de tracción de 5 kW para manter a velocidade constante durante o lanzamento.
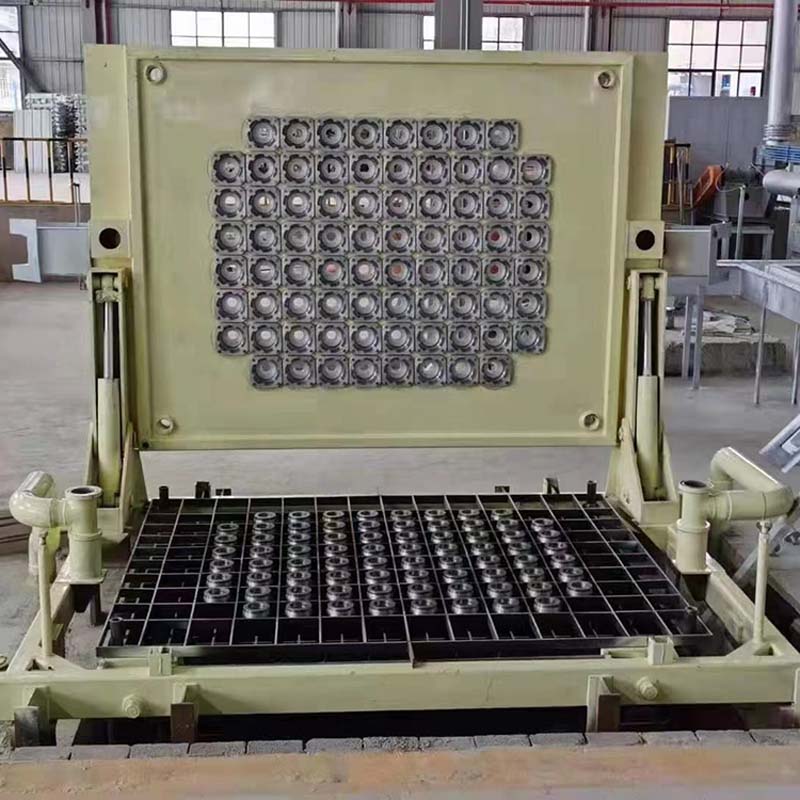
A máquina consta dun extractor, unha mesa hidráulica, unha cremalleira, un elevador, un cable de aceiro e un sistema de rolos guía. O molde superior está montado na mesa hidráulica xunto á cremalleira; o molde inferior aséntase na cremalleira elevadora. Ao comezo da fundición, a mesa aséntase no seu límite superior xunto ao molde e descende a medida que se extrae o lingote; despois da fundición, elévase de novo.
Fundición en quente compacta e nivelada. O aluminio fundido introdúcese no molde, onde o anel de fundición mantén o nivel da masa fundida estable contra a parede do molde. Debido a que a masa fundida non se mantén separada da parede por un espazo de aire ou unha película de aceite, a extracción de calor no menisco é máis constante, o que produce a superficie máis lisa e unha estrutura de gran máis fina e uniforme para a que se usa a fundición en quente.
O control constante do nivel significa menos flutuacións de nivel durante a colada, o que reduce os solapes superficiais e os peches en frío que aparecen como defectos de extrusión máis tarde. Normalmente engádese un refinador de grans en liña cunAlimentador de arame Al-Ti-B.
| Característica | Especificación |
|---|---|
| Método de fundición | Fundición en quente (tamén dispoñibles deslizadores de aire e deslizadores de aceite) |
| Diámetro do tocho | Ø70–406 mm (3–16 polgadas) |
| Lonxitude do tocho | 6 metros |
| Velocidade de lanzamento | 0–250 mm/min, regulación continua da velocidade |
| potencia de tracción | 5 kW, con sistema anti-caída de velocidade correspondente |
| Peso da máquina | 5000 kg |
| Voltaxe | 380 V, 50 Hz |
| axuste do molde | Automático |
| Tipo | Máquina de fundición continua horizontal |
| Aplicación | Industria de fundición, barra redonda |
| Compoñente | Descrición |
|---|---|
| Extractor | Motor, redutor de engrenaxes grande, cable de aceiro, cremalleira |
| Mesa hidráulica | Grupo hidráulico, tanque, mesa xiratoria, tubaxes e válvulas |
| Estrutura | Estante para pozos, elevador, cable de aceiro, sistema de rolos guía |
| Compoñentes principais | Caixa de cambios, motor, engrenaxe, bomba |
| Garantía | 1 ano |
1. Produción de lingotes por extrusión onde a calidade da superficie afecta o acabado do perfil extruído.
2. plantas de lingotes de aluminio que subministran prensas de extrusión.
3. Fundicións que producen barras redondas para forxar ou laminar.
4. Plantas que melloran a partir da fundición con zapatas de aire ou zapatas de aceite para mellorar o acabado superficial.
Equipamento compatible na liña
1. Sistema de lavado de cerámica e lavado de distribución para alimentar os moldes.
2. Alimentador de arame Al-Ti-B para o refinamento de gran en liña.
3. Cristalizadormoldes eanel de grafitopara o conxunto da parte superior quente.
4. máquina de corte de lingotes de aluminio e forno de homoxeneización augas abaixo.
5. Caixa de filtrocon filtro de escuma cerámica para a filtración da masa fundida antes da fundición.